- Введение
- Ключевые тезисы
- Что такое FDM-печать
- Основной принцип
- Как происходит печать
- Ключевые особенности
- История и терминология
- Рождение технологии
- Развитие в 1990-е
- Эпоха открытого исходного кода
- Разбор названия
- FDM и FFF: в чём разница
- Когда экструзия — это не FDM и не FFF
- Анатомия FDM-принтера
- Основные компоненты
- Экструзия с прямым приводом и без него
- Кинематика печатающей головки
- Отличия FDM от других технологий 3D-печати
- FDM против SLA
- FDM против PolyJet
- FDM против SLS и MJF
- FDM против металлической печати
- Рабочий процесс FDM-печати
- Преимущества и недостатки FDM
- Будущее FDM-технологии
- Часто задаваемые вопросы
- Что на самом деле означает FDM в 3D-печати?
- FDM — это то же самое, что FFF?
- Почему на FDM-принтерах видны линии слоёв?
- Какие виды нитей могут использоваться в FDM-принтерах?
- Чем метод FDM отличается от других методов 3D-печати?
Введение
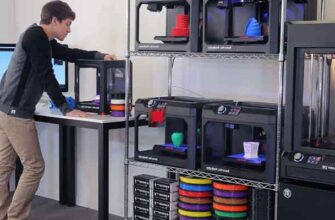
FDM-печать — это технология послойного наплавления. Она превращает цифровые модели в физические объекты. Метод остаётся самым доступным и распространённым в 3D-печати. От прототипов до функциональных деталей — FDM сочетает простоту и практичность. В этой статье мы разберём принцип работы FDM-принтера, его устройство, историю и отличия от других технологий.

Ключевые тезисы
- FDM расшифровывается как Fused Deposition Modeling — моделирование методом послойного наплавления.
- Технология основана на экструзии термопластичной нити через нагретое сопло.
- Метод запатентован Скоттом Крампом в 1989 году, права принадлежали Stratasys.
- FFF — это аналог FDM с открытым исходным кодом, введённый сообществом RepRap.
- FDM-принтер состоит из катушки, экструдера, горячего конца, системы перемещения и платформы.
- Технология уступает SLA и SLS по разрешению, но выигрывает в доступности.
Что такое FDM-печать
Основной принцип
FDM-печать — один из самых доступных видов 3D-печати. Аббревиатура расшифровывается как Fused Deposition Modeling. На русский это переводится как моделирование методом послойного наплавления. Метод отражает суть аддитивного производства. Цифровой проект превращается в физическую деталь путём послойного создания.
В отличие от субтрактивных методов, FDM не вырезает материал. Технология использует экструзию. Термопластик наносится именно туда, где он нужен. Это сочетание простоты, доступности и универсальности сделало метод популярным. Он востребован в образовании, промышленном дизайне и производстве.
Как происходит печать
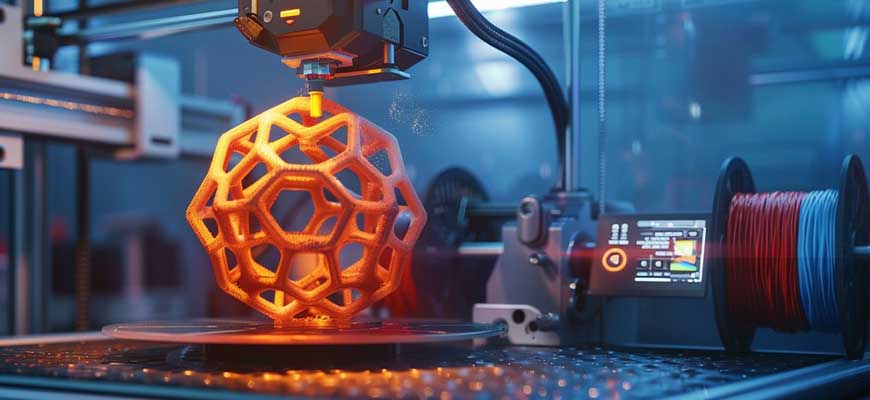
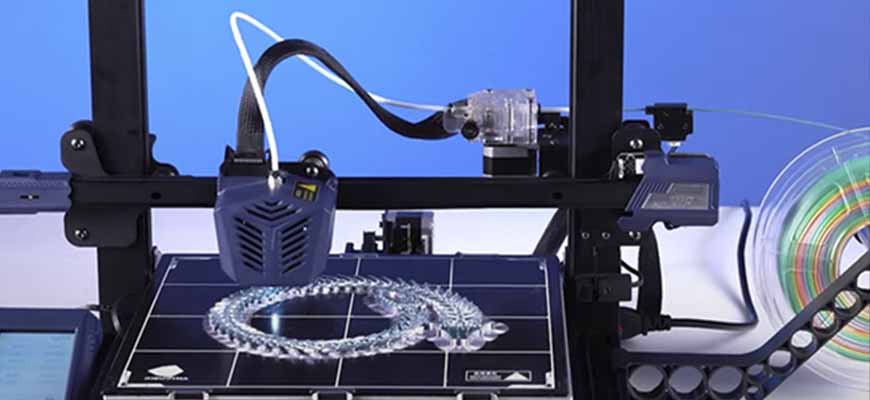
Процесс начинается с непрерывной нити накала. Она хранится на катушке. Приводной двигатель протягивает нить через нагретый термоэлемент. Там она размягчается или плавится. Затем расплавленный пластик выдавливается через небольшое сопло. Обычно его диаметр составляет около 0,4 миллиметра.
Система перемещения направляет экструдат по осям X и Y. Она повторяет каждое поперечное сечение модели. После завершения слоя платформа или печатающая головка перемещаются по оси Z. Это позволяет нанести следующий слой. Охлаждение происходит практически мгновенно. Термическое склеивание на границах слоёв скрепляет структуру.
Ключевые особенности
- Доступная технология. FDM-печать превращает цифровые проекты в детали путём послойного выдавливания термопластика.
- Экструзия нити. Приводной двигатель подаёт нить в нагретый сопловой блок. Там она плавится и продавливается через узкое сопло.
- Послойное строительство. Система перемещения последовательно укладывает каждый слой. Охлаждение и термическая склейка превращают конструкцию в цельный объект.
История и терминология
Рождение технологии
Моделирование методом послойного наплавления появилось в конце 1980-х годов. Это был один из первых процессов аддитивного производства. Метод запатентовал Скотт Крамп в 1989 году. Позже он стал соучредителем компании Stratasys. Идея Крампа была обманчиво простой. Нагретое сопло выдавливает термопластичный материал тонкими нитями. Они укладываются слой за слоем, образуя трёхмерный объект. Этот процесс изменил представление о прототипировании. Он предложил более быструю и гибкую альтернативу традиционным методам.
Развитие в 1990-е
В начале 1990-х компания Stratasys запатентовала технологию FDM. Она начала продавать профессиональные 3D-принтеры. Первые устройства были дорогими. Их использовали в основном инженеры и дизайнеры. Они применяли принтеры для быстрого создания прототипов. Но технология продемонстрировала потенциал аддитивного производства. Она сокращала сроки проектирования и расширяла возможности для экспериментов. Со временем материалы, программное обеспечение и аппаратные средства совершенствовались.
Эпоха открытого исходного кода
К 2000-м годам срок действия патентов на ключевые аспекты процесса подошёл к концу. Интерес к настольной 3D-печати возрос. Инициативы с открытым исходным кодом, такие как проект RepRap, внедрили и распространили технологию. Это проложило путь к её широкому использованию. Любители, преподаватели и стартапы получили доступ к методу. Сегодня FDM остаётся одним из самых узнаваемых и доступных видов 3D-печати.
Разбор названия
Термин «моделирование методом послойного наплавления» был выбран не случайно. Каждое слово описывает ключевой принцип процесса.
| Часть | Значение |
| Fused (наплавление) | Способ соединения слоёв термопластика. Каждая нить расплавленного пластика частично расплавляет нижележащий слой. Создаётся адгезия за счёт термического плавления. |
| Deposition (осаждение) | Процесс контролируемого размещения материала. Размягчённый пластик наносится по точным траекториям инструмента. |
| Modeling (моделирование) | Создание трёхмерных моделей. Послойное преобразование цифрового дизайна в физическую форму. |
FDM и FFF: в чём разница
Терминология отражает как юридические, так и культурные различия. Fused Deposition Modeling (FDM) — зарегистрированная торговая марка компании Stratasys. Она используется только для фирменных машин и в рамках официальной лицензии. Для описания того же процесса в общем контексте в 2005 году ввели термин Fused Filament Fabrication (FFF). Его предложили члены сообщества RepRap.
С технической точки зрения FDM и FFF идентичны. В обоих случаях термопластичная нить выдавливается через нагретое сопло. Разница заключается в брендинге и интеллектуальной собственности, а не в механике. В промышленности FDM часто относится к профессиональным системам. FFF чаще используется в сфере 3D-печати с открытым исходным кодом и в потребительской 3D-печати.
Это различие подчёркивает взаимосвязь между проприетарными инновациями и открытой разработкой. Несмотря на различия в названиях, и FDM, и FFF относятся к одной и той же базовой технологии.
- Значение термина FDM-принтер. Это 3D-принтер, который создаёт объекты путём экструзии термопластичной нити через нагретое сопло. Детали формируются слой за слоем.
- Значение термина FFF-принтер. FFF-принтер использует тот же процесс 3D-печати на основе экструзии. Но этот термин используется в общем смысле, вне фирменного бренда Stratasys.
Когда экструзия — это не FDM и не FFF
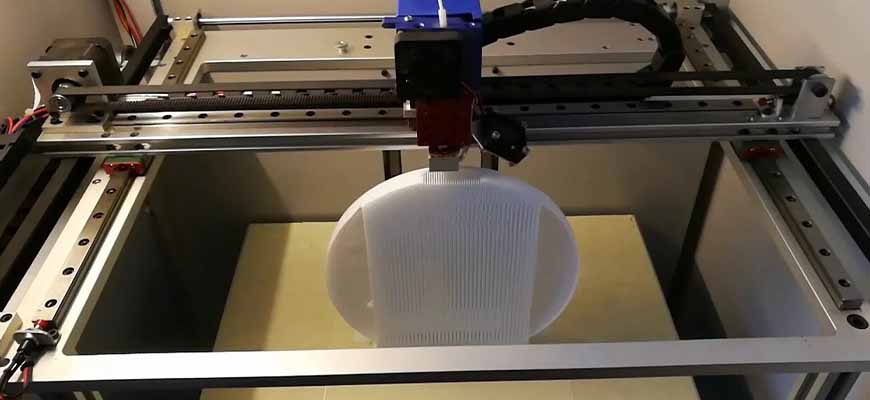
3D-печать на основе экструзии часто приравнивают к FDM или FFF. Но технология Fused Granulate Fabrication (FGF) представляет собой отдельную ветвь. В системах FGF используются пластиковые гранулы. Это то же сырьё, что и при литье под давлением. Такой подход значительно снижает затраты на материалы. Он позволяет напрямую использовать переработанные или товарные полимеры. FGF также поддерживает чрезвычайно высокую скорость осаждения. Это делает её идеальной для крупноформатных изделий. Инструменты, мебель и автомобильные компоненты — типичные примеры. Однако качество поверхности и проработка мелких деталей обычно уступают принтерам на основе нитей. В результате FGF занимает уникальную нишу. Здесь доступность, производительность и масштабируемость перевешивают необходимость в точной отделке.
Анатомия FDM-принтера
Принтер FDM состоит из нескольких скоординированных подсистем. Они работают вместе, чтобы точно расплавлять и наносить термопластичную нить. Каждый компонент играет свою роль в преобразовании цифровых проектов в физические детали.
Основные компоненты
| Компонент | Функция |
| Катушка с нитью и устройство подачи | Термопластичная нить (PLA, ABS, PETG, нейлон) хранится на катушке и разматывается. Холодный конец экструдера захватывает нить и проталкивает её в горячий конец. |
| Горячий конец | Состоит из терморазрыва, нагревательного блока и сопла. Расплавляет нить. Нагревательный элемент и термистор регулируют температуру. Диаметр сопла (0,2–1,0 мм) определяет ширину и разрешение шва. |
| Система перемещения | Перемещает печатающую головку в плоскости X–Y и сдвигает платформу в плоскости Z. В большинстве принтеров используется декартова кинематика. |
| Платформа для сборки | Плоская поверхность, часто с подогревом. На ней собирается деталь. Подогрев улучшает адгезию и уменьшает деформацию. |
| Контроллер, прошивка и ПО для нарезки | Прошивка управляет двигателями, нагревателями и датчиками. Программное обеспечение преобразует 3D-модели в G-код. |
Экструзия с прямым приводом и без него
Способ подачи нити в зону нагрева напрямую влияет на качество и производительность печати. Различные настройки экструзии влияют на скорость, втягивание и типы материалов.
| Тип экструзии | Преимущества | Недостатки |
| Экструзия по Боудену | Лёгкая печатающая головка. Высокая скорость перемещения (200–300 мм/с). | Длинная трубка обеспечивает эластичность. Требуется большее расстояние втягивания. Затруднена работа с гибкими нитями. |
| Экструзия с прямым приводом | Точный контроль экструзии и втягивания. Идеальна для гибких нитей и печати несколькими материалами. | Дополнительный вес на подвижной оси. Снижение ускорения. Более сложная сборка. |
Инженеры должны учитывать эти факторы при выборе или проектировании системы FDM.
Кинематика печатающей головки
Кинематическая конструкция 3D-принтера определяет, как печатающая головка и платформа перемещаются относительно друг друга. Различные архитектуры по-разному сочетают скорость, точность, объём сборки и сложность.
| Тип кинематики | Особенности |
| Декартовы принтеры | Линейные оси X, Y и Z. Печатающая головка перемещается по X и Y, платформа опускается по Z. Просты, надёжны, обеспечивают стабильное качество. Занимают больше места, ограничены по скорости из-за инерции. |
| Дельта-принтеры | Три вертикальных рычага, соединённых с центральным эффектором. Высокая скорость печати. Возможность печати высоких объектов. Требуют точной калибровки. |
| Принтеры CoreXY | Ремни расположены в форме буквы H. Уменьшена движущаяся масса. Высокая скорость с хорошей точностью. |
| Полярные принтеры | Вращение платформы и радиальное перемещение головки. Компактны. Эффективны для цилиндрических или симметричных деталей. |
| Принтеры Scara | Шарнирные роботизированные манипуляторы. Позволяют печатать на больших площадях. Технически сложны. |
| Ленточные принтеры | Наклонная конвейерная лента в качестве рабочей поверхности. Непрерывная печать. Производство очень длинных деталей. |
Отличия FDM от других технологий 3D-печати
FDM против SLA
При FDM-печати объекты создаются путём выдавливания термопластичной нити через нагретое сопло. Метод экономичен и широко доступен. Он идеально подходит для функциональных прототипов и долговечных деталей. FDM-принтеры работают со многими материалами, включая композиты с углеродным волокном. Но у метода есть ограничения по высоте слоя, качеству поверхности и допускам.
SLA (стереолитография) отличается от FDM. Для отверждения жидкой смолы используется лазер. SLA позволяет получать исключительно гладкие поверхности и мелкие детали. Это делает метод идеальным для медицинских моделей и высококачественных визуальных прототипов. Однако детали SLA часто бывают хрупкими и менее прочными. Они требуют более интенсивной постобработки.
FDM против PolyJet
PolyJet распыляет капли фотополимера и отверждает их ультрафиолетом. В отличие от FDM, PolyJet позволяет печатать в полноцветном режиме и с использованием нескольких материалов. Можно создавать высокодетализированные визуальные модели. Но им не хватает механической прочности и долговечности, присущих FDM-печати.
FDM против SLS и MJF
SLS (селективное лазерное спекание) заменяет нить нейлоновым порошком. Порошок сплавляется лазером. Метод не требует вспомогательного материала. Это позволяет создавать детали произвольной формы. Детали SLS прочнее и сложнее, чем напечатанные методом FDM. Но для их изготовления требуется промышленное оборудование и системы подачи порошка. Это снижает доступность метода.
MJF (многоструйное сплавление) также использует нейлоновый порошок. Но применяются связующие вещества и нагревание. По сравнению с FDM, метод обеспечивает более высокую детализацию и стабильные допуски. Но требует более дорогостоящего оборудования.
FDM против металлической печати
Такие методы, как DMLS (прямое лазерное спекание металла) и EBM (электронно-лучевая плавка), позволяют работать со сплавами. Они создают детали, достаточно прочные для аэрокосмической и промышленной отраслей. Но эти методы гораздо более дорогие и сложные в производстве.
Рабочий процесс FDM-печати
В процессе FDM-печати цифровой дизайн превращается в физический объект. Каждый этап опирается на предыдущий. Это обеспечивает успешную печать.
| Этап | Описание |
| Дизайн | Создайте 3D-модель в программе САПР или загрузите готовую. |
| Экспорт файла | Сохраните модель в формате для печати. Обычно это STL или 3MF. |
| Слайсинг | Используйте программу для слайсинга. Она преобразует модель в инструкции G-кода. |
| Настройка принтера | Загрузите нить, подготовьте платформу, проверьте калибровку. |
| Печать | Принтер послойно наносит расплавленную нить в соответствии с G-кодом. |
| Мониторинг | Следите за проблемами: плохое сцепление, смещение. При необходимости отрегулируйте процесс. |
| Удаление опор | Уберите временные опорные конструкции. |
| Финишная обработка | Отшлифуйте, выровняйте или покрасьте деталь. |
Преимущества и недостатки FDM
Преимущества
- Доступность. FDM-принтеры стоят дешевле других типов 3D-оборудования.
- Простота. Технология понятна новичкам и не требует сложной подготовки.
- Широкий выбор материалов. PLA, ABS, PETG, нейлон, композиты.
- Функциональность. Детали обладают достаточной прочностью для реального использования.
- Скорость. Быстрое время выполнения заказа.
- Масштабируемость. От настольных до промышленных систем.
Недостатки
- Видимые линии слоёв. Ступенчатость поверхности — характерная особенность.
- Ограниченное разрешение. Уступает SLA и SLS по точности.
- Анизотропия. Прочность вдоль слоёв выше, чем поперёк.
- Необходимость постобработки. Шлифовка, полировка, покраска.
- Ограничения по материалам. Не все полимеры подходят для FDM.
Будущее FDM-технологии
Значение термина «FDM-принтер» вышло далеко за рамки первоначального промышленного применения. Теперь он описывает универсальный процесс экструзии. Технология позволяет создавать прототипы, функциональные компоненты и детали для мелкосерийного производства.
Нагревая и нанося материал в виде нити, FDM-принтер создаёт объекты с надёжными механическими свойствами. Их можно использовать в реальных условиях. Несмотря на видимые линии слоёв и ограниченное разрешение, FDM-печать сочетает экономичность, скорость и доступность. Короткое время выполнения заказа остаётся её главным преимуществом.
По мере совершенствования аппаратного обеспечения и расширения ассортимента материалов технология становится более надёжной и воспроизводимой. Это укрепляет её позиции как отправной точки для аддитивного производства и как практического решения для профессионального использования.
Часто задаваемые вопросы
Что на самом деле означает FDM в 3D-печати?
FDM расшифровывается как моделирование методом наплавления. Расплавленная нить выдавливается через сопло для создания деталей слой за слоем. Это наиболее широко используемый процесс 3D-печати.
FDM — это то же самое, что FFF?
Да, на практике. FDM — это торговая марка, принадлежащая Stratasys. FFF (Fused Filament Fabrication) — аналог с открытым исходным кодом. Оба термина описывают один и тот же процесс экструзии.
Почему на FDM-принтерах видны линии слоёв?
Поскольку FDM-печать создаёт объекты послойно, на каждом этапе наложения образуются небольшие выступы. Эти линии слоёв являются нормой. Их можно сделать менее заметными, настроив более тонкие слои, отшлифовав или сгладив поверхность.
Какие виды нитей могут использоваться в FDM-принтерах?
Обычно используются PLA, ABS, PETG и нейлон. Более продвинутые принтеры могут работать с инженерными материалами. Это смеси, армированные углеродным волокном, и другие композиты.
Чем метод FDM отличается от других методов 3D-печати?
В отличие от SLA (отверждение смолой) или SLS (спекание порошка), в FDM используется намотанная на катушку нить. Это делает процесс более доступным и экономичным. Но при этом снижается разрешение и прочность.