Филамент для 3D-принтера — это всегда поиск компромисса. Однако, когда речь заходит о функциональных деталях, на первый план выходит прочность. Ошибка в выборе материала может привести к поломке готового изделия. В этой статье мы разберем, что скрывается за словом «прочность», сравним популярные полимеры и определим, какой филамент станет оптимальным решением для ваших задач.

- Ключевые тезисы
- 1. Филамент для 3D-принтера. Что такое прочность в контексте 3D-печати?
- Предел прочности при растяжении
- Ударная вязкость
- Прочность на изгиб
- Прочность на разрыв
- Основы механики: как измеряют прочность пластиков
- Напряжение и деформация
- Стандарты испытаний
- Микроструктура и анизотропия
- Предел текучести vs предел прочности
- Сравнительная таблица характеристик
- 2. Обзор самых прочных материалов для FDM-печати
- Поликарбонат (PC): король прочности
- Нейлон (PA): гибкость и надежность
- TPU: гибкость и ударопрочность
- Высокоэффективные полимеры (PEEK, PEI)
- Композитные материалы
- Таблица прочности филамента для 3D-принтеров
- Стандартные термопласты
- Инженерные и высокотемпературные полимеры
- Композитные материалы
- 3. Высокоэффективные материалы и будущие тенденции
- Углеродное армирование
- Высокотемпературные полимеры
- Проектирование конструкций
- Гибридные материалы
- 4. Как увеличить прочность готовых деталей?
- 5. Часто задаваемые вопросы (FAQ)
- Какой филамент самый прочный?
- Можно ли печатать прочными материалами на обычном принтере?
- Как хранить прочные нити?
- Что важнее: прочность на растяжение или ударная вязкость?
- Как процент заполнения влияет на прочность?
- Достаточно ли прочен PLA для функциональных деталей?
- Могут ли напечатанные детали заменить литье под давлением?
- Почему детали разрушаются по линиям слоев?
- Рекомендации и выводы
Ключевые тезисы
- Многогранность прочности: Прочность — это не один параметр, а комплекс характеристик: сопротивление разрыву, ударная вязкость и устойчивость к изгибу.
- Баланс цены и качества: Самые прочные материалы требуют специального оборудования и стоят дорого. Для домашней печати существуют доступные альтернативы.
- Технологии на службе: Композитные материалы и высокоэффективные полимеры поднимают прочность на новый уровень, но требуют особого подхода.
- Постобработка: Даже самый прочный пластик можно испортить неправильными настройками печати. Ориентация слоев и температура играют ключевую роль.
- Анизотропия — главная особенность FDM. Прочность детали по оси Z всегда ниже, чем в плоскости XY.
- Предел текучести и предел прочности — разные вещи. Первый показывает, когда деталь начнет деформироваться, второй — когда разрушится.
- Табличные значения — лишь ориентир. Реальная прочность зависит от ориентации, температуры и адгезии слоев.
- Композиты меняют правила игры. Углеродное и стекловолокно повышают жесткость, но снижают пластичность.
1. Филамент для 3D-принтера. Что такое прочность в контексте 3D-печати?
Прочность — это обширное понятие. В материаловедении оно делится на несколько конкретных механических характеристик. Понимание этих различий поможет вам выбрать правильный филамент.
Предел прочности при растяжении
Это ключевой показатель для несущих конструкций. Он определяет, какое усилие на разрыв может выдержать материал. Чем выше значение, тем сложнее разорвать деталь.
- Измерение: Мегапаскали (МПа) или фунты на квадратный дюйм (psi).
- Суть: Образец растягивают до момента разрушения.
- Лидеры: Поликарбонат (PC), PETG и PLA.
Ударная вязкость
Эта характеристика показывает способность материала поглощать энергию удара без разрушения. Она критична для защиты от падений и механических воздействий.
- Измерение: Килоджоули на квадратный метр (кДж/м²).
- Суть: Материал должен быть не просто крепким, но и вязким.
- Лидеры: ABS, PETG, PC и гибкие TPU.
- Аутсайдер: PLA, который отличается хрупкостью.
Прочность на изгиб
Показывает, как материал сопротивляется деформации при изгибе. Это важно для балок, кронштейнов и конструктивных элементов.
- Тестирование: Метод трехточечного изгиба.
- Лидеры: Поликарбонат, нейлон и стеклонаполненные композиты.
Прочность на разрыв
Определяет устойчивость материала к распространению трещин. Это свойство важно для гибких изделий, таких как прокладки или чехлы.
Основы механики: как измеряют прочность пластиков
Напряжение и деформация
При испытании на растяжение образец ведет себя предсказуемо. Сначала он растягивается упруго. После снятия нагрузки форма восстанавливается.
При более высоких нагрузках материал достигает предела текучести. Это точка, после которой начинается необратимая деформация.
Дальнейшее растяжение приводит к пределу прочности на растяжение (ПТР). Это максимальное напряжение, которое материал выдерживает до разрушения.
Важно: В большинстве обсуждений 3D-печати под «прочностью на растяжение» понимают именно ПТР.
Стандарты испытаний
Для сопоставимости данных используются единые методики.
| Стандарт | Назначение |
| ASTM D638 | Испытание на растяжение |
| ISO 527 | Международный аналог |
| Трехточечный изгиб | Определение прочности на изгиб |
| Испытание на удар | Оценка ударной вязкости |
Единицы измерения: мегапаскали (МПа) или фунты на квадратный дюйм (psi).
Микроструктура и анизотропия
Термопласты для FDM делятся на две группы.
Полукристаллические (нейлон, PETG) содержат упорядоченные кристаллические области. Это улучшает прочность и пластичность.
Аморфные (ABS, поликарбонат) не имеют кристаллических доменов. Они более равномерны, но иногда менее жесткие.
Сам процесс печати вносит анизотропию. Прочность внутри слоя (XY) выше, чем между слоями (Z). Это делает ориентацию детали ключевым проектным решением.
Предел текучести vs предел прочности
Инженеры стремятся поддерживать рабочие напряжения ниже предела текучести. Коэффициент запаса прочности берут значительно ниже предельного ПТР.
Учет обоих параметров дает полную картину поведения детали.
Сравнительная таблица характеристик
| Характеристика | Что измеряет | Единицы | Лучшие материалы |
| Прочность на растяжение | Сопротивление разрыву | МПа | PC, PETG, PLA, Нейлон |
| Ударная вязкость | Поглощение удара | кДж/м² | ABS, PETG, PC, TPU |
| Прочность на изгиб | Сопротивление деформации | МПа | PC, Нейлон, Композиты |
| Прочность на разрыв | Сопротивление трещинам | кН/м | TPU, Гибкие материалы |
2. Обзор самых прочных материалов для FDM-печати
Рынок филамента предлагает множество вариантов. Мы рассмотрим те, что доступны обычным пользователям и профессионалам.
Поликарбонат (PC): король прочности
Поликарбонат — эталон прочности среди потребительских материалов. Он сочетает в себе высокую прочность на растяжение и отличную ударную вязкость.
- Преимущества: Термостойкость, возможность печати прозрачных деталей.
- Сложности: Требует высоких температур (сопло до 300 °C, стол 100 °C).
- Проблемы: Склонность к деформации и расслоению.
- Применение: Автомобильные компоненты, детали, работающие под нагрузкой.
Примеры: Raise3D Premium PC, Polymaker PolyMax PC.
Нейлон (PA): гибкость и надежность
Нейлон — отличный баланс между прочностью и удобством печати. Он немного уступает поликарбонату, но проще в работе.
- Преимущества: Высокая ударная вязкость, гладкость поверхности, хорошая адгезия слоев.
- Сложности: Гигроскопичен (впитывает влагу), требует сушки.
- Применение: Функциональные прототипы, втулки, шестерни.
Примеры: MatterHackers Pro Series Nylon, Ultimaker Nylon.
TPU: гибкость и ударопрочность
Термопластичный полиуретан — это не про «жесткость», а про эластичность. У него низкий предел прочности на растяжение, но высокая ударная вязкость.
- Преимущества: Высокое удлинение при разрыве, стойкость к истиранию.
- Сложности: Требует прямого привода экструдера (Direct Drive).
- Применение: Амортизаторы, защитные чехлы, прокладки.
Примеры: NinjaTek Cheetah, Polymaker PolyFlex.
Высокоэффективные полимеры (PEEK, PEI)
Это материалы для промышленности. Они используются в аэрокосмической и автомобильной отраслях.
- PEEK: Прочность на растяжение до 100 МПа. Требует экстремальных температур.
- PEI (ULTEM): Прочен, но доступнее PEEK.
- Недостаток: Очень высокая цена и требования к оборудованию.
Примеры: 3DXTECH ThermaX PEEK, Markforged ULTEM 9085.
Композитные материалы
Это термопласты, армированные углеродным или стекловолокном. Они позволяют получить высокую жесткость без спекания.
- Суть: Добавление 10-30% волокон в матрицу PLA, ABS или Нейлона.
- Результат: Прочность на разрыв увеличивается до 100 МПа.
- Ограничения: Волокна расположены хаотично, что снижает эффективность.
- Риски: Абразивный материал разрушает латунные сопла.
Примеры: MatterHackers NylonX.
Таблица прочности филамента для 3D-принтеров
Приведенные значения — практические ориентиры. Они предполагают правильную настройку печати и сухой филамент.
Стандартные термопласты
| Материал | ПТР (МПа) | Изгиб (МПа) | Ударопрочность | Стоимость | Сложность печати |
| PLA | 55–65 | 80–100 | Низкая | Низкая | Очень легко |
| Прочный PLA | 50–60 | 70–90 | Средняя | Низкая | Легко |
| ABS | 35–45 | 60–75 | Средне-высокая | Низкая | Нужна камера |
| ASA | 40–50 | 65–85 | Средне-высокая | Средняя | Нужна камера |
| PETG | 45–55 | 70–85 | Средняя | Низкая | Легко |
| PET | 50–60 | 75–90 | Средняя | Средняя | Нужно охлаждение |
| HIPS | 30–40 | 55–70 | Средняя | Низкая | Легко |
| PP | 25–35 | 45–60 | Высокая | Средняя | Сложная адгезия |
| TPU (95A) | 30–40 | 60–80 | Очень высокая | Средняя | Прямой привод |
| TPE | 20–30 | 40–60 | Очень высокая | Средняя | Сложная экструзия |
Инженерные и высокотемпературные полимеры
| Материал | ПТР (МПа) | Изгиб (МПа) | Ударопрочность | Стоимость | Сложность печати |
| Нейлон 6 (PA6) | 50–70 | 80–100 | Высокая | Средняя | Гигроскопичен |
| Нейлон 66 (PA66) | 65–80 | 90–120 | Высокая | Высокая | Чувствителен к влаге |
| Нейлон 12 (PA12) | 45–55 | 70–90 | Средне-высокая | Высокая | Стабильнее PA6 |
| POM | 60–70 | 90–110 | Средняя | Высокая | Риск деформации |
| PMMA | 60–70 | 90–110 | Низкая | Средняя | Хрупкий |
| Поликарбонат (PC) | 60–70 | 90–110 | Высокая | Высокая | Нужна камера |
| PPS | 70–90 | 110–140 | Средняя | Очень высокая | Промышленный принтер |
| Полисульфон (PSU) | 65–75 | 100–130 | Средняя | Очень высокая | Нужна камера |
| PEKK | 80–100 | 120–150 | Средняя | Очень высокая | Промышленные температуры |
| PEEK | 90–100 | 140–170 | Средняя | Очень высокая | Экстремальные температуры |
Композитные материалы
Композиты используют армирующие добавки. Это повышает жесткость, но часто снижает пластичность.
| Композит | База | Армирование | Эффект | Особенности печати |
| PLA-CF | PLA | Углеродное волокно | Жесткость, снижение ползучести | Хрупкий, нужно стальное сопло |
| PETG-CF | PETG | Углеродное волокно | Жесткость, стабильность размеров | Меньше нитей, абразивный |
| ABS-GF | ABS | Стекловолокно | Прочность, термостойкость | Нужна камера, абразивный |
| Нейлон-CF | PA6/PA12 | Углеродное волокно | Высокая жесткость | Гигроскопичен, абразивный |
| Нейлон-GF | PA6/PA66 | Стекловолокно | Ударопрочность, устойчивость | Высокая температура, абразивный |
| PC-CF | PC | Углеродное волокно | Очень высокая жесткость | Высокая температура, камера |
3. Высокоэффективные материалы и будущие тенденции
Углеродное армирование
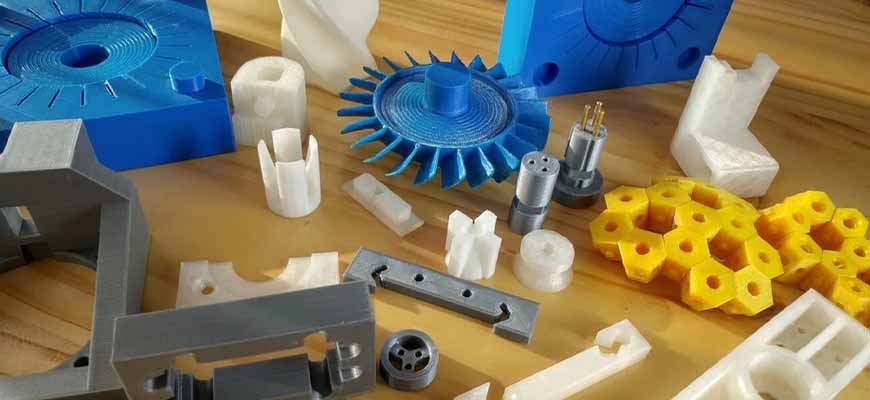
Углеродные нити стали конструкционными материалами. Компании вроде 3DXTECH предлагают марки на основе нейлона, PEKK, PEEK и PEI.
В конструкционном сегменте Markforged внедряет непрерывные волокна. Это позволяет распределять прочность вдоль путей нагрузки.
Высокотемпературные полимеры
PEEK, PEKK и PEI становятся практичнее. Производители принтеров улучшают системы нагрева камеры.
Поставщики делают упор на стабильность и повторяемость процесса. Это расширяет применение в электроизоляции и химических средах.
Проектирование конструкций
Гироидные решетки и градиентное заполнение оптимизируют жесткость. В сочетании с армированием волокнами это создает легкие детали.
Гибридные материалы
Связанные металлические и керамические нити расширяют возможности FFF. Это отражает тенденцию к гибридному производству.
4. Как увеличить прочность готовых деталей?
Выбор филамента — это только половина дела. Настройки печати и постобработка решают не меньше.
- Плотность заполнения: Увеличьте процент заполнения. Чем плотнее структура, тем прочнее деталь.
- Ориентация слоев: Располагайте слои перпендикулярно нагрузке. Это повышает прочность по оси Z.
- Толщина стенок: Увеличьте количество периметров. Это повышает структурную целостность.
- Температура и скорость: Более высокая температура и низкая скорость улучшают адгезию слоев.
- Охлаждение: Настройте обдув правильно. Это предотвращает деформацию.
- Склеивание: Используйте ацетон (для ABS) или эпоксидную смолу для соединения деталей.
- Постобработка: Отжиг или покрытие могут добавить прочности.
- Дизайн: Добавьте ребра жесткости и скругления в местах нагрузки.
5. Часто задаваемые вопросы (FAQ)
Какой филамент самый прочный?
Единого лидера нет. В несущих конструкций лучше всего подходит поликарбонат или композиты. Для ударов — нейлон и ABS. Для гибкости — TPU.
Можно ли печатать прочными материалами на обычном принтере?
Не всеми. Поликарбонат и PEEK требуют высоких температур и закрытой камеры. Нейлон и PETG доступны на большинстве современных принтеров.
Как хранить прочные нити?
В герметичных контейнерах с влагопоглотителем. Нейлон и поликарбонат очень чувствительны к влаге. Храните их в сухом и темном месте.
Что важнее: прочность на растяжение или ударная вязкость?
Зависит от задачи. Для крюка важна прочность на растяжение. Для корпуса, который может упасть, важнее ударная вязкость.
Как процент заполнения влияет на прочность?
Увеличение заполнения уменьшает пустоты и повышает прочность. Наибольший эффект — при переходе от низкого к умеренному заполнению. Выше двух третей отдача снижается.
Достаточно ли прочен PLA для функциональных деталей?
PLA жесткий и прочный на растяжение. Но он хрупкий и размягчается при нагреве. Он подходит для оснастки и легких нагрузок. Для ударопрочности лучше PETG или ABS.
Могут ли напечатанные детали заменить литье под давлением?
При малых объемах и кастомизации — да. Литье под давлением выигрывает в равномерности прочности и экономике при больших тиражах.
Почему детали разрушаются по линиям слоев?
Межслойное сцепление слабее, чем внутри слоя. Низкая температура, агрессивное охлаждение или влага усугубляют проблему. Высокая температура и медленная печать улучшают адгезию.
Рекомендации и выводы
Выбор филамента — это инженерная задача. Не существует универсального решения. Если вам нужна максимальная жесткость, выбирайте поликарбонат или композиты. Если важна ударопрочность — нейлон или ABS. Для гибких элементов — TPU.
Помните, что даже лучший материал можно испортить неправильной печатью. Уделите внимание калибровке и постобработке.
«Аддитивное производство — это не просто печать, это создание материала с нуля. Понимание физики полимеров отличает любителя от профессионала».