- Введение
- Ключевые тезисы
- 1. Что такое избыточное выдавливание?
- 2. Причины избыточного выдавливания
- 3. Как устранить избыточное выдавливание
- 4. Профилактика избыточного выдавливания
- 5. Часто задаваемые вопросы (FAQ)
- Что такое избыточное выдавливание при 3D-печати?
- Каковы признаки избыточной экструзии?
- Как устранить избыточную экструзию?
- Как предотвратить избыточное выдавливание?
- Почему после калибровки все равно есть нити?
- Влияет ли скорость печати на избыточное выдавливание?
- 6. Заключение
Введение
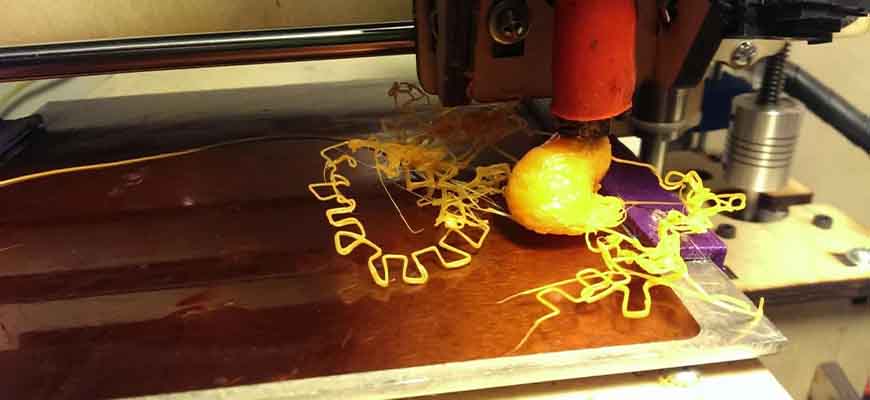
Избыточное выдавливание — одна из самых распространенных проблем FDM-печати. Лишний пластик портит геометрию, ослабляет детали и может засорить сопло. Однако, проблема решаема. В этой статье мы разберем причины, симптомы и методы устранения избыточной экструзии.

Ключевые тезисы
- Избыточное выдавливание — это не только эстетика. Оно влияет на прочность и точность деталей.
- Три главные причины: высокая температура, неверный диаметр нити, неправильная калибровка потока.
- Решение доступно каждому. Калибровка занимает несколько минут и не требует дорогого оборудования.
- Профилактика важнее ремонта. Регулярное обслуживание и качественный филамент предотвращают проблему.
1. Что такое избыточное выдавливание?
Избыточное выдавливание — это ситуация, когда экструдер подает больше пластика, чем необходимо. Лишний материал не успевает укладываться в слой.
1.1. Симптомы проблемы
Распознать избыточную экструзию можно по нескольким признакам.
| Симптом | Описание |
| Просачивание | Пластик выступает между слоями |
| Капли | Отдельные капли материала на поверхности |
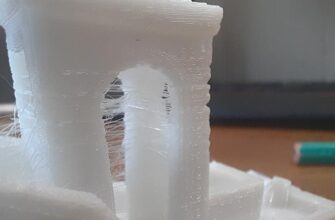
| Нити | Тонкие волокна между элементами |
| Свисающие слои | Неровные, провисающие участки |
| Неточность размеров | Деталь больше заявленных габаритов |
| Засорение сопла | Лишний материал накапливается внутри |
1.2. Последствия для печати
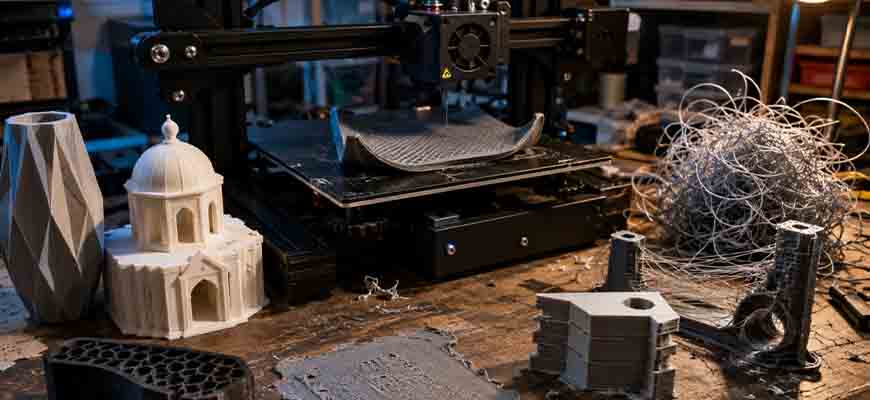
Проблема не ограничивается визуальными дефектами.
Структурная целостность. Избыток материала создает внутренние напряжения. Деталь может треснуть под нагрузкой.
Точность размеров. Лишний пластик искажает форму. Это критично для механических деталей и функциональных прототипов.
Расход ресурсов. Вы тратите больше филамента и времени на печать.
Риск поломки. Засорение сопла требует разборки горячего конца. Это сложнее, чем калибровка.
Важно: Проблема возникает на любом FDM-принтере. Она не зависит от бренда или цены оборудования.
2. Причины избыточного выдавливания
Существует три основных фактора. Рассмотрим каждый подробно.
2.1. Неправильная температура печати
Слишком высокая температура — самая частая причина.
Механизм: Нить плавится быстрее, чем экструдер успевает контролировать поток. Жидкий пластик выходит под давлением.
Результат: Избыточное выдавливание и вытекание.
Температурные диапазоны для популярных материалов:
| Материал | Рекомендуемая температура |
| PLA | 190–220 °C |
| ABS | 230–260 °C |
| PETG | 210–250 °C |
Совет: Если проблема не решена калибровкой, снижайте температуру шагами по 5 °C.
2.2. Неверный диаметр нити
Диаметр филамента влияет на скорость потока.
Механизм: Если нить тоньше заявленной, она проходит через сопло быстрее. Слайсер рассчитывает поток по номинальному диаметру.
Результат: Принтер подает больше материала, чем нужно.
Стандартные размеры: 1,75 мм, 2,85 мм, 3 мм.
Проблема: Реальный диаметр может отличаться от заявленного. Например, 1,74 мм вместо 1,75 мм.
2.3. Неправильная калибровка скорости потока
Множитель экструзии определяет количество подаваемого пластика.
Механизм: Если значение слишком высокое, через сопло проходит лишний материал.
Результат: Избыточная экструзия.
Обратная сторона: Слишком низкое значение вызывает недостаточную экструзию.
Где настроить: В слайсере, раздел «Множитель экструзии» или «Поток».
3. Как устранить избыточное выдавливание
Решение требует последовательного подхода. Начните с калибровки диаметра.
3.1. Калибровка диаметра нити
Первый шаг — убедиться в точности диаметра.
Процедура:
- Проверьте настройки слайсера. Убедитесь, что выбран правильный размер (1,75 мм или 2,85 мм).
- Возьмите цифровой штангенциркуль.
- Измерьте диаметр филамента в пяти разных точках на отрезке 50 см.
- Рассчитайте среднее значение.
- Введите полученное значение в настройках слайсера.
Пример: Если номинал 1,75 мм, а среднее — 1,74 мм, укажите 1,74 мм. Это повысит точность расхода по умолчанию.
3.2. Настройка множителя экструзии
Если калибровка диаметра не помогла, отрегулируйте множитель экструзии.
Базовое значение: 100%.
Действие: Уменьшите значение на 2,5–5%.
Метод проб и ошибок: Печатайте тестовые образцы. Измеряйте толщину стенок штангенциркулем.
Пример: Если задана стенка 1 мм, а фактическая — 1,5 мм, уменьшите множитель.
Практический тест:
- Отмерьте 120 мм нити от верха экструдера.
- Поставьте метку.
- Запрограммируйте экструзию 100 мм.
- Измерьте расстояние до метки.
- Если выдавилось 104 мм, уменьшите поток на 4%.
Рекомендации Simplify3D: Для PLA используйте множитель около 0,9 (90%). Для ABS — около 1,0 (100%).
В Cura: Настройка находится в разделе «Поток».
3.3. Регулировка температуры печати
Если калибровка потока не помогла, проверьте температуру.
Действие: Убедитесь, что температура соответствует типу нити.
Коррекция: Снижайте температуру шагами по 5 °C.
Осторожность: Не снижайте слишком сильно. Это вызовет недостаточную экструзию.
Цель: Замедлить плавление и улучшить контроль потока.
4. Профилактика избыточного выдавливания
После устранения проблемы важно предотвратить ее возвращение.
4.1. Регулярное техническое обслуживание
Обслуживание принтера — основа стабильной печати.
Что делать:
- Очищайте сопло экструдера.
- Проверяйте механизм подачи на износ.
- Контролируйте натяжение ремней.
- Проверяйте выравнивание шкивов.
Результат: Выявление проблем до их появления.
4.2. Правильная настройка принтера
Точная конфигурация снижает риск ошибок.
Что настроить:
- Точный диаметр нити.
- Правильный коэффициент экструзии.
- Оптимальная высота слоя.
- Скорость печати.
- Плотность заполнения.
Результат: Минимальный риск избыточной экструзии.
4.3. Качественная нить
Качество филамента напрямую влияет на результат.
Преимущества качественной нити:
- Стабильный диаметр.
- Предсказуемые свойства материала.
- Меньше примесей и пузырьков.
Дополнительно: Качественный экструдер и хотэнд обеспечивают равномерную подачу.
5. Часто задаваемые вопросы (FAQ)
Что такое избыточное выдавливание при 3D-печати?
Это ситуация, когда принтер подает больше нити, чем необходимо. Это приводит к провисанию, образованию нитей и неточности деталей.
Каковы признаки избыточной экструзии?
Вытекание, образование нитей, поникшие и неровные отпечатки. Вы также можете заметить излишки нити на платформе или вокруг сопла.
Как устранить избыточную экструзию?
Отрегулируйте диаметр нити, скорректируйте множитель экструзии и оптимизируйте настройки слайсера. Если не помогло — замените хотэнд.
Как предотвратить избыточное выдавливание?
Правильно настройте принтер. Используйте качественные нити. Регулярно проводите техническое обслуживание.
Почему после калибровки все равно есть нити?
Это может быть связано с настройками втягивания или влажным филаментом. Проверьте эти параметры отдельно.
Влияет ли скорость печати на избыточное выдавливание?
Да. Слишком высокая скорость не дает слоям схватиться. Это снижает прочность и может создать иллюзию избытка материала.
6. Заключение
Избыточное выдавливание — решаемая проблема. Ключ к успеху — последовательная диагностика.
Порядок действий:
- Откалибруйте диаметр нити.
- Настройте множитель экструзии.
- Отрегулируйте температуру печати.
Профилактика:
- Регулярное обслуживание.
- Правильная настройка слайсера.
- Качественный филамент.
Итог: Контроль над экструзией обеспечивает высокое качество печати. Детали будут точными, прочными и надежными.