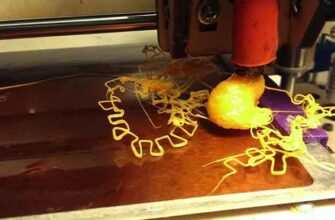
Недостаточная экструзия — принтер подает меньше пластика, чем нужно. Слои получаются тонкими, появляются зазоры и отверстия. Деталь теряет прочность. Далее мы разберем причины проблемы и дадим пошаговые решения.

- Ключевые тезисы
- 1. Недостаточная и избыточная экструзия: в чем разница?
- 2. Аппаратные причины недостаточной экструзии
- 3. Программные причины недостаточной экструзии
- 4. Контрольный список для устранения недостаточной экструзии
- 5. Часто задаваемые вопросы (FAQ)
- Что такое недостаточная экструзия?
- Как диагностировать недостаточную экструзию?
- Как скорость потока влияет на недостаточную экструзию?
- Почему влажная нить приводит к недостаточной экструзии?
- Может ли недостаточная экструзия быть вызвана программным обеспечением?
- Что делать в первую очередь?
- 6. Заключение
Ключевые тезисы
- Недостаточная экструзия — не приговор. В большинстве случаев проблема решается обслуживанием или настройками.
- Причины делятся на две группы: аппаратные (засоры, износ) и программные (слайсер, температура).
- Диагностика начинается с сопла. Засорение — самая вероятная причина внезапной проблемы.
- Влажная нить — скрытый враг. Она расширяется и засоряет сопло.
- Комплексный подход эффективнее. Проверяйте оборудование и настройки одновременно.
1. Недостаточная и избыточная экструзия: в чем разница?
Обе проблемы связаны с количеством подаваемого пластика. Но проявляются по-разному.
| Параметр | Недостаточная экструзия | Избыточная экструзия |
| Количество материала | Меньше необходимого | Больше необходимого |
| Симптомы | Зазоры, тонкие слои, отверстия | Капли, нити, наросты |
| Причина | Засор, низкая температура, низкий поток | Высокая температура, высокий поток |
| Прочность детали | Снижается | Снижается из-за напряжений |
Аналогия: Недостаточная экструзия — как ручка, в которой закончились чернила. Избыточная — как ручка, из которой чернила текут слишком сильно.
2. Аппаратные причины недостаточной экструзии
Многие проблемы связаны с состоянием принтера. Начните с физической диагностики.
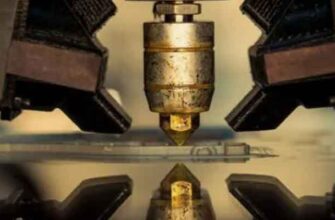
КАРТИНКА СОПЛО
2.1. Засорение сопла
Самая частая причина внезапной недостаточной экструзии. Если вы не меняли настройки, а проблема появилась — виновато сопло.
Способы очистки:
- Латунная щетка (не стальная) для удаления внешнего мусора
- Игла для прочистки внутреннего канала
- Чистящая нить и метод «холодной вытяжки»
- Замачивание сопла в ацетоне (для ABS)
- Прогрев сопла термофеном для расплавления остатков
Важно: Не используйте стальную щетку. Она повреждает латунное сопло.
2.2. Изношенный соединитель из ПТФЭ
В принтерах с трубкой Боудена (Creality Ender 3, Ultimaker 2) стоит соединитель из ПТФЭ. Со временем он деформируется от температуры.
Признак: Появление зазора между трубкой и соплом. Пластик накапливается в этом зазоре.
Решение: Замените соединитель.
2.3. Засорение трубки Боудена
Трубка может засориться, если нить плавится до достижения горячего конца.
Причина: Тепловое расширение. Трубка нагревается сильнее, чем должна.
Решение: Прочистите трубку или замените ее.
2.4. Проблемы с приводными шестернями
Шестерни захватывают нить и подают ее в нагревательный блок.
Проблемы:
- Скопление пыли и остатков нити
- Износ зубьев
- Неправильное натяжение
Симптомы: Шестерни проскальзывают. Нить подается неравномерно.
Решение: Очистите шестерни. Отрегулируйте натяжение. Замените изношенные детали.
Правильное натяжение: На нити должны оставаться небольшие следы. Но шестерни не должны отрывать куски материала.
2.5. Неисправность охлаждающего вентилятора
Вентилятор регулирует температуру в зоне подачи. Если он не работает, нить плавится слишком рано.
Причины: Неправильная установка, засорение.
Решение: Очистите вентилятор щеткой. Проверьте его работу.
2.6. Проблемы с нитью
Материал тоже может быть причиной.
Влажная нить: Впитывает влагу. Расширяется. Засоряет сопло. Особенно критично для TPU и нейлона.
Узлы и перехлесты: Нить запутывается. Подача прекращается.
Решение: Храните нить в сухом месте. Используйте фиксатор. Сушите филамент перед печатью.
2.7. Устаревшая прошивка
Технические ошибки в прошивке могут вызывать проблемы с экструзией.
Решение: Обновляйте прошивку принтера и слайсер.
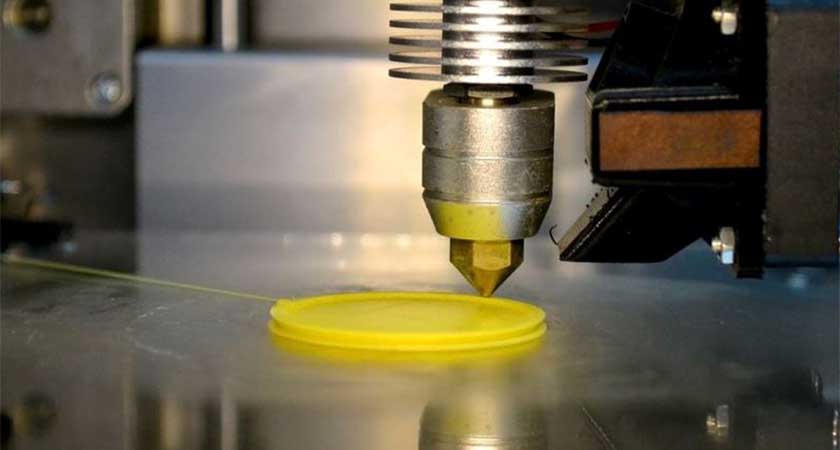
3. Программные причины недостаточной экструзии
Иногда оборудование в порядке. Проблема в настройках.
3.1. Низкая температура сопла
Если нагреватель не расплавляет материал, экструдер не может его протолкнуть.
Решение: Увеличьте температуру на 5–10 °C.
Важно: Для сопел из закаленной стали нужна более высокая температура. Они хуже удерживают тепло.
Температурные диапазоны:
| Материал | Рекомендуемая температура |
| PLA | 190–220 °C |
| ABS | 230–260 °C |
| PETG | 210–250 °C |
3.2. Неправильная скорость потока
Скорость потока определяет количество пластика в секунду.
Формула: Скорость потока = высота слоя × диаметр сопла × скорость печати.
Настройка: В Cura и Simplify3D используйте «Множитель экструзии».
Базовые значения:
- PLA: 90% (0,9)
- ABS: 100% (1,0)
Действие: Если есть недостаточная экструзия, увеличивайте значение постепенно.
Проверка диаметра: Если слайсер думает, что нить 1,75 мм, а на самом деле 2,85 мм, поток будет недостаточным. Измерьте диаметр штангенциркулем.
3.3. Неправильная калибровка первого слоя
Слишком близкое расположение сопла к платформе нарушает поток.
Механизм: Сопло застревает. Материал не может выйти свободно.
Решение: Отрегулируйте зазор. Найдите баланс между адгезией и текучестью.
Совет: Если деталь не прилипает, используйте клей или смените материал платформы. Не прижимайте сопло слишком сильно.
3.4. Неправильные настройки ретракции
Ретракт — это втягивание нити перед перемещением.
Проблема: Слишком сильный ретракт снижает давление в сопле. После перемещения материал подается с задержкой.
Решение: Увеличьте «дополнительный материал для втягивания». Это восстановит давление.
4. Контрольный список для устранения недостаточной экструзии
Пройдите по пунктам последовательно.
| Шаг | Действие |
| 1 | Проверьте сопло и трубку Боудена на засоры |
| 2 | Очистите шестерни, двигатель и вентилятор |
| 3 | Проверьте нить на узлы и влагу |
| 4 | Обновите прошивку |
| 5 | Увеличьте температуру сопла |
| 6 | Увеличьте скорость потока |
| 7 | Отрегулируйте первый слой |
| 8 | Измените настройки ретракции |
5. Часто задаваемые вопросы (FAQ)
Что такое недостаточная экструзия?
Это проблема, при которой принтер подает меньше нити, чем нужно. Слои получаются неполными. Структура детали ослабевает.
Как диагностировать недостаточную экструзию?
Проверьте отпечаток на зазоры между линиями. Обратите внимание на неравномерное сцепление слоев. Слабые и тонкие стенки — явный признак.
Как скорость потока влияет на недостаточную экструзию?
Скорость потока определяет количество нити в секунду. Слишком низкая скорость — недостаточная экструзия. Слишком высокая — избыточная.
Почему влажная нить приводит к недостаточной экструзии?
Влага превращается в пар при нагреве. Пар нарушает поток. Нить расширяется и засоряет сопло.
Может ли недостаточная экструзия быть вызвана программным обеспечением?
Да. Неправильные настройки слайсера, устаревшая прошивка или неверный диаметр нити вызывают проблему.
Что делать в первую очередь?
Проверьте сопло на засор. Это самая частая причина. Затем проверьте настройки температуры и потока.
6. Заключение
Недостаточная экструзия — распространенная, но решаемая проблема. Подход должен быть комплексным.
Аппаратная часть:
- Регулярно очищайте сопло
- Проверяйте трубку Боудена и соединитель
- Следите за состоянием шестерен
- Храните нить правильно
Программная часть:
- Настройте температуру под материал
- Откалибруйте скорость потока
- Проверьте первый слой
- Настройте ретракцию
Итог: Регулярное обслуживание и внимательные настройки обеспечат стабильную подачу материала. Детали будут прочными и качественными.