PLA (полимолочная кислота) — самый популярный материал для потребительской FDM-печати. Его ценят за доступность, низкую температуру плавления и устойчивость к деформации. Однако даже у такого простого в работе филамента есть свои нюансы: неправильно подобранная температура платформы или сопла может испортить изделие. В этой статье мы разберём термические свойства PLA, оптимальные диапазоны температур, признаки перегрева и недогрева, а также способы подобрать идеальные настройки для вашего принтера.

- Ключевые тезисы
- Термические свойства PLA: что нужно знать перед печатью
- Температура стеклования
- Температура плавления
- Температура платформы для печати PLA
- Зачем нужна подогреваемая платформа
- Оптимальные значения температуры платформы
- Поверхность для печати
- Температура печати PLA: как выбрать оптимальное значение
- 1. Средние значения
- 2. Рекомендации производителей
- 3. Нужен ли корпус для печати PLA
- 4. Признаки слишком высокой температуры
- 5. Признаки слишком высокой температуры платформы
- 6. Признаки слишком высокой температуры печати
- 7. Признаки слишком низкой температуры
- 8. Признаки недостаточной температуры платформы
- 9. Признаки недостаточной температуры печати
- Как подобрать оптимальную температуру для печати PLA
- Метод температурной башни
- Как читать результаты
- Часто задаваемые вопросы
- Почему моя PLA-печать не прилипает к платформе?
- Почему моя печать PLA получается неровной?
- Как определить оптимальную температуру печати для моего PLA-филамента?
- Можно ли использовать одни и те же температурные настройки для всех марок и цветов PLA?
- Заключение
Ключевые тезисы
- PLA — биоразлагаемый термопластик с низкой температурой стеклования (около 60 °C) и температурой плавления 130–180 °C, что делает его одним из самых простых материалов для 3D-печати.
- Температура платформы для PLA обычно составляет около 50 °C, но может варьироваться от 40 до 60 °C в зависимости от производителя и условий окружающей среды.
- Температура сопла для PLA в среднем составляет 210 °C, однако оптимальное значение зависит от марки филамента, скорости печати и диаметра сопла.
- Закрытый корпус для PLA не только не нужен, но и может навредить: перегрев воздуха приводит к засорению сопла и деформации тонких элементов.
- Температурная башня — эффективный инструмент для подбора оптимальной температуры печати для конкретного филамента и принтера.
Термические свойства PLA: что нужно знать перед печатью
Термические свойства PLA напрямую влияют на его поведение в процессе 3D-печати. Понимание этих характеристик помогает правильно настроить оборудование и избежать типичных ошибок.
Температура стеклования
Одно из ключевых термических свойств PLA — температура стеклования. Это температура, при которой материал переходит из твёрдого стеклообразного состояния в мягкое, эластичное. Для PLA эта температура обычно составляет около 60 °C.
Это означает, что объекты, напечатанные из PLA, могут деформироваться при воздействии температур выше 60 °C. Например, если оставить деталь в горячей машине или под прямыми солнечными лучами, она может потерять форму. Поэтому PLA не подходит для использования в условиях высоких температур.
Температура плавления
Ещё одно важное термическое свойство — температура плавления, при которой материал переходит из твёрдого состояния в жидкое. Для PLA этот диапазон составляет 130–180 °C.
Относительно низкая температура плавления — одна из причин популярности данного материал. Она позволяет легче выдавливать материал через сопло принтера и лучше контролировать процесс печати. Кроме того, низкая температура означает, что для печати PLA не требуется высококачественное высокотемпературное оборудование.
Однако эти же свойства ограничивают применение PLA: материал не подходит для функциональных деталей, которые будут подвергаться нагреву.
Температура платформы для печати PLA
Одно из главных преимуществ PLA, особенно для новичков, — возможность печати без подогрева платформы. Это делает его подходящим даже для недорогих принтеров без подогреваемого стола.
Зачем нужна подогреваемая платформа
Для материалов, используемых в FDM-печати, наличие подогреваемой платформы даёт ряд важных преимуществ:
- Улучшение адгезии. Если температура платформы выше температуры окружающей среды, первый слой экструдированной нити дольше остаётся мягким, что даёт больше времени для сцепления с поверхностью.
- Лёгкое извлечение детали. Когда платформа с подогревом выключается, быстрое снижение температуры облегчает извлечение детали. В некоторых случаях готовые детали просто «отскакивают» от поверхности.
- Снижение коробления. Подогреваемый стол уменьшает степень усадки и скручивания, так как детали остывают медленнее.
Благодаря низкой температуре печати PLA довольно устойчив к проблемам с адгезией первого слоя и деформации, особенно по сравнению с ABS. Однако использование подогреваемой платформы иногда позволяет добиться лучших результатов, особенно если температура в помещении низкая или если печатается крупная деталь.
Оптимальные значения температуры платформы
Если при печати PLA используется платформа с подогревом, оптимальная температура составляет около 50 °C. В популярном слайсере Cura для профиля печати PLA используется значение 60 °C.
Вот несколько рекомендуемых настроек температуры платформы от различных производителей материалов:
- MatterHackers Build Series PLA: 40 ± 15 °C
- Fillamentum Extrafill PLA: 55 °C
- Ultimaker PLA: 60 °C
Поверхность для печати
Температура подогреваемой платформы — не единственный фактор, влияющий на адгезию первого слоя. Не менее важна поверхность для печати. При печати PLA стекло, покрытое клеем (например, лаком для волос или клеем-карандашом), обеспечивает хорошую адгезию и качество поверхности нижнего слоя. Калибровка уровня платформы также может улучшить сцепление деталей.
Температура печати PLA: как выбрать оптимальное значение
Если вы хотите добиться наилучших результатов при печати PLA, температура сопла важнее, чем температура платформы. Температура печати влияет на результат несколькими способами: более высокие температуры улучшают текучесть материала, что позволяет печатать быстрее и обеспечивает хорошее межслойное сцепление.
Однако слишком высокая температура может привести к чрезмерному расплавлению экструдированных слоёв, из-за чего они провиснут и вызовут деформацию детали, а также к случайному вытеканию материала из сопла. Таким образом, использование минимально возможной температуры может привести к наилучшим визуальным результатам.
1. Средние значения
По сравнению с другими термопластичными нитями PLA лучше всего подходит для печати при умеренной температуре, обычно около 210 °C. Для сравнения: это примерно на 50 °C ниже, чем для ABS, и на 30 °C ниже, чем для PETG.
Причина низкой температуры печати PLA заключается в очень низкой температуре стеклования материала (около 60 °C). Однако оптимальная температура печати зависит от нескольких факторов: типа нити, скорости печати (для более быстрой печати требуется более высокая температура) и диаметра сопла (для сопел большего диаметра требуется более высокая температура).
2. Рекомендации производителей
Большинство пользователей FDM-принтеров устанавливают температуру печати PLA на уровне около 210 °C. Вот несколько рекомендуемых значений от различных производителей:
- MatterHackers Build Series PLA: 205 ± 15 °C
- Fillamentum Extrafill PLA: 220 ± 10 °C
- Ultimaker PLA: 200–210 °C
3. Нужен ли корпус для печати PLA
Поскольку для PLA требуется низкая температура платформы и печати, а его пары нетоксичны, обычно не требуется корпус для регулирования температуры окружающей среды или предотвращения выхода паров.
На самом деле печатные камеры часто негативно влияют на печать PLA: повышенная температура воздуха может привести к засорению сопла. Другие проблемы связаны с деликатными участками, такими как выступы и перемычки, которые могут стать слишком мягкими и привести к поломке детали.
Если без корпуса не обойтись, попробуйте печатать PLA, оставив дверцу корпуса приоткрытой, или используйте вытяжные вентиляторы в принтере, чтобы корпус не перегревался.
4. Признаки слишком высокой температуры
Неудачные или некачественные отпечатки из PLA часто являются результатом слишком высокой температуры платформы или печати. Это может произойти при использовании неправильного профиля печати в слайсере или сопла меньшего диаметра, для которого требуется более низкая температура.
5. Признаки слишком высокой температуры платформы
- «Слоновья нога». Первые несколько слоёв отпечатка расходятся в стороны из-за чрезмерного расплавления под воздействием нагретого стола, а затем подвергаются нагрузке от последующих слоёв. Проблему можно решить, снизив температуру платформы или полностью отключив нагрев.
- Чрезмерная адгезия. Если установить слишком высокую температуру платформы, деталь может прилипнуть слишком сильно, и для её удаления потребуется много усилий. При немного более низкой температуре адгезия сохраняется, но необходимость в соскабливании снижается.
6. Признаки слишком высокой температуры печати
- Ползучая термодеформация. Если температура сопла слишком высока, оно может непреднамеренно расплавить нить за пределами заданной зоны плавления, особенно при использовании цельнометаллического хотэнда. Это приводит к образованию неоднородных или неполных участков.
- Провисание. При слишком высокой температуре детали могут провисать, особенно при печати неподдерживаемых горизонтальных элементов. Проблему можно решить, снизив температуру печати или увеличив мощность охлаждающего вентилятора. Однако чрезмерное охлаждение может привести к плохой адгезии между слоями.
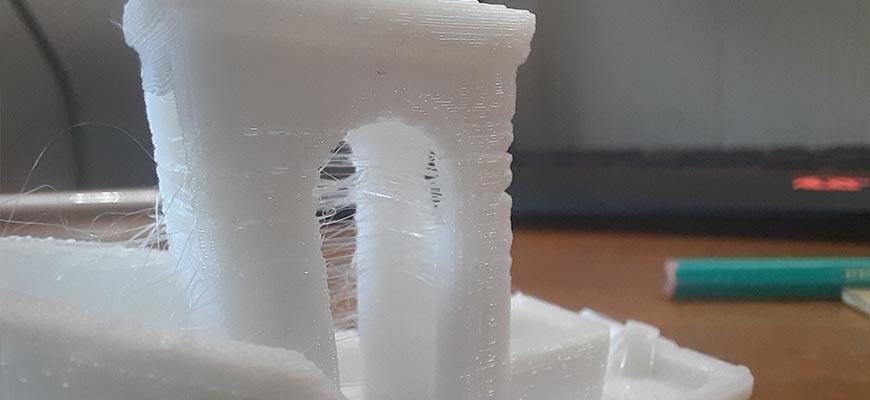
- Вытекание и образование нитей. Высокая температура сопла может привести к случайному вытеканию материала во время перемещения. Это решается снижением температуры печати или изменением настроек втягивания.
7. Признаки слишком низкой температуры
Низкие температурные требования PLA означают, что проблемы, вызванные слишком низкими настройками, возникают реже. Однако при определённых обстоятельствах они всё же возможны: при использовании нестандартного филамента, при особенно низкой температуре окружающей среды или при использовании сопла большого диаметра.
8. Признаки недостаточной температуры платформы
- Плохая адгезия первого слоя. В редких случаях PLA может не прилипать к платформе, что приводит к смещению детали и неудаче печати. Проблему можно решить, повысив температуру платформы, уменьшив мощность охлаждающего вентилятора, очистив поверхность или выровняв платформу.
9. Признаки недостаточной температуры печати
- Недостаточная экструзия. При слишком низкой температуре сопла может возникнуть недостаточная экструзия, которая проявляется в виде отверстий в отпечатке или шероховатой текстуры поверхности.
- Засорение и застревание. Недостаточная температура может привести к неполному расплавлению нити, что вызывает засорение сопла и застревание. Эти проблемы решаются повышением температуры печати или использованием более широкого сопла.
Как подобрать оптимальную температуру для печати PLA
Производители PLA-филамента обычно указывают рекомендуемые значения температуры платформы и сопла, оптимизированные для их продукта. Однако в некоторых случаях эти значения не дают удовлетворительных результатов.
Метод температурной башни
Один из способов подобрать оптимальную температуру для вашей конкретной системы — выполнить несколько тестовых отпечатков и оценить результаты. Вместо печати набора обычных деталей можно напечатать специальную 3D-модель, известную как температурная башня.
Температурная башня состоит из нескольких горизонтальных блоков, каждый из которых печатается при температуре, которая на 10 или 20 градусов выше или ниже предыдущей. На боковой стороне башни напечатаны цифры (200, 205, 210 и так далее), чтобы пользователь мог быстро определить, какой блок был напечатан при какой температуре.
Каждый блок обычно содержит такие элементы, как зазоры, выступы и мелкие детали, что позволяет получить чёткое представление о производительности принтера при каждой заданной температуре.
Как читать результаты
Когда температурная башня завершена, пользователи могут визуально оценить результат, чтобы понять, какие блоки напечатались хорошо, а какие нет. Блок с наименьшим количеством нитей или артефактов и наилучшим качеством проработки мелких деталей указывает на оптимальную температуру печати для данного материала при конкретной настройке печати.
Печать температурной башни немного сложнее обычной, потому что слайсер должен давать принтеру команду регулировать температуру при каждом соответствующем увеличении. Пользователи Cura могут установить и использовать плагин ChangeAtZ, чтобы переключать температуру сопла через необходимые промежутки по оси Z.
Часто задаваемые вопросы
Почему моя PLA-печать не прилипает к платформе?
Если отпечаток из PLA не прилипает к платформе, возможно, температура платформы установлена слишком низкая. Попробуйте постепенно повышать температуру и наблюдайте за результатом. Кроме того, убедитесь, что платформа ровная и чистая, так как эти факторы также влияют на адгезию.
Почему моя печать PLA получается неровной?
Нитевидность или неаккуратный вид печати часто являются признаком чрезмерной экструзии, которая может быть вызвана слишком высокой температурой печати. Попробуйте постепенно снижать температуру и наблюдайте за результатом. Также проверьте настройки ретракции — неправильные настройки могут привести к образованию нитей.
Как определить оптимальную температуру печати для моего PLA-филамента?
Один из эффективных способов — использовать температурную башню. Это 3D-модель, которая тестирует различные температурные режимы за один цикл печати, позволяя определить температуру, при которой достигается наилучший результат для вашего конкретного филамента.
Можно ли использовать одни и те же температурные настройки для всех марок и цветов PLA?
Несмотря на то, что существуют общие температурные диапазоны, подходящие для большинства PLA, оптимальные настройки могут незначительно отличаться в зависимости от конкретного продукта. У разных брендов могут быть разные составы, а разные цвета могут по-разному поглощать тепло. Поэтому при использовании PLA нового бренда или цвета рекомендуется экспериментировать с температурными настройками.
Заключение
В целом оптимальная температура платформы для печати PLA составляет около 50 °C, а оптимальная температура печати — около 210 °C. Закрытый корпус для печати не требуется и даже может негативно сказаться на качестве, поэтому при необходимости его использования следует применять вытяжные вентиляторы.
Однако различные факторы — марка нити, диаметр сопла, скорость печати и температура окружающей среды — могут влиять на оптимальный диапазон температур. Это делает тестирование обязательным при первой печати PLA. Температурная башня — простой и эффективный инструмент, который поможет найти идеальные настройки для вашего конкретного случая.